Hvad er en vulkaniseringsmaskine? Det korte svar
En vulkaniseringsmaskine er en presse, der omdanner uhærdet gummiblanding til en stærk, elastisk, varmebestandig færdig del ved at påføre kontrolleret varme, tryk og tid. Maskinen udløser tværbindingsreaktionen inde i gummiet, normalt gennem svovl- eller peroxidhærdningssystemer, og den reaktion er det, der adskiller et formbart ark af sammensætning fra et rigtigt gummiprodukt. Hvis du planlægger at producere skosåler, O-ringe, tætninger, slanger eller anti-vibrationsbeslag, er vulkaniseringsmaskinen hjertet i din produktionslinje.
Tænk på det på denne måde: før vulkanisering opfører gummi sig som blød plasticine; efter vulkanisering bliver det til det elastiske materiale, der absorberer vibrationer, forsegler væsker og overlever varme og vejr. Under processen holdes de fleste svovlhærdede forbindelser kl 140-170 °C , peroxidsystemer ved 160-200 °C , og specialforbindelser som FKM og silikone kl 170-250 °C . En maskine, der ikke kan vedligeholde disse vinduer, vil producere bløde, klæbrige eller sprøde dele, uanset hvor god blandingen er.
Den nederste linje er enkel: din vulkaniseringsmaskine bestemmer endelige dimensioner, hårdhed, kompressionssæt og langtidsholdbarhed af hver del du sender. Blanding, fræsning og forformning eksisterer alt sammen for at føde dette sidste trin, så få maskinen lige før du bygger resten af processen omkring den.
- Temperatur: 140-250 °C afhængig af forbindelsen og dens hærdesystem.
- Tryk: normalt 15-40 MPa på det projekterede delareal under hærdning.
- Tid: fra et par minutter for tynde pakninger til 40-60 minutter for tykke blokke.
Hvordan vulkanisering virker: varme, tryk og tid
Kemien bliver lettere at forstå, når du sammenligner gummi med en skål med sammenfiltrede nudler. I svovlhærdede forbindelser bryder varme åbne svovlringe og skaber broer mellem polymerkæderne af NR, SBR, EPDM eller NBR. Peroxidsystemer bygger i stedet direkte kulstof-til-kulstof-forbindelser. Resultatet er et tredimensionelt netværk, der giver gummi dets rebound, kemiske modstandsdygtighed og evne til at holde sin form under konstant belastning. Hærdningsacceleratorer og aktivatorer såsom zinkoxid og stearinsyre styrer, hvor hurtigt det netværk dannes, hvorfor den sammensatte opskrift betyder lige så meget som maskinens indstillinger.
Tre variabler styrer succes: temperatur, tryk og tid. Temperaturen driver den kemiske reaktion; tryk skubber luft ud og tvinger forbindelsen ind i hvert hulrum; tiden bestemmer, hvor fuldt ud reaktionen afsluttes. Underhærdet gummi mangler styrke og rebounds dårligt; overhærdet gummi bliver hårdt og tilbøjeligt til at revne.
Praktisk helbredelsestid følger en gammel butiksgulvregel på ca 3-5 minutter pr. millimeter af solid gummitykkelse ved typiske støbetemperaturer. En 12 mm shock mount blok kan derfor bruge 40-60 minutter, mens en 2 mm pakning hærder på under 10 minutter. Tykkere dele kræver også langsommere opvarmning for at undgå svedne overflader og uhærdede centre.
| Opvarmningsmetode | Praktisk temperaturområde | Typisk ensartethed | Bedst egnet til |
|---|---|---|---|
| Damp | 120-180 °C | /-5 °C | Tykke sektioner, autoklaver |
| Varm olie | Op til 250 °C | /-2 °C | Plader kræver tæt ensartethed |
| Elektrisk patron | Op til 300 °C | /-3 °C med PID-regulering | Små plader, injektionsmaskiner |
Hovedtyper af vulkaniseringsmaskiner
Ikke alle gummiprodukter kan hærdes på samme måde. Din delgeometri, årlige volumen og formstil vil pege dig på en af fire maskintyper.
Hydraulisk hærdningspresse (kompressionsstøbning)
Gummiindustriens arbejdshest. Et uhærdet emne eller strimmel fyldes i en åben form, pladen lukker under hydraulisk tryk, og varme passerer gennem formen og ind i blandingen. Multi-daylight presser stabler flere formniveauer for at øge outputtet, og fordi forme er relativt enkle, forbliver denne type det første valg til puder, pakninger, skosåler og forseglinger til generelle formål. De to kritiske købstal er pladens størrelse og tonnage.
Vakuum vulkaniseringspresse
Indespærret luft forårsager blærer og ufyldte hjørner, især i forme med tynde ribben, dybe hulrum eller metalindsatser. En vakuumvulkaniseringspresse evakuerer kammeret, før formen lukker helt, hvilket eliminerer de fleste luftrelaterede defekter. En operatørvenlig mulighed i denne kategori er en vakuum varmpresningsmaskine med et komplet kabinet, programmerbar evakuering og PID temperaturkontrol på hver plade.
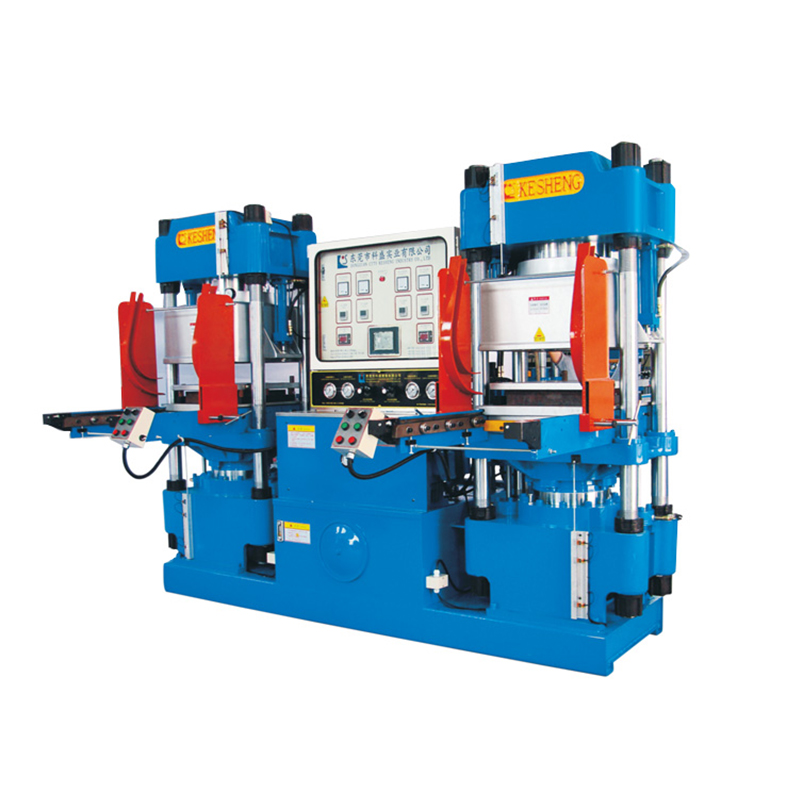 Brugerdefineret vakuum varmpressemaskine fabrikanter, leverandører Denne maskine er en vulkaniseringsmaskine til forskellige gummi- og plastprodukter. Det har funktionerne til timing af formlåsning, automatisk for... Se produkt →
Gummi sprøjtestøbemaskine
En injektionsmaskine plastificerer forbindelsen i en skrue- eller stempelenhed og sprøjter det direkte ind i en lukket form under tryk. Du behøver ikke længere at forveje emner eller åbne formen for at fylde dem, hvilket forkorter cyklusser og reducerer flash. Lodrette maskiner skinner med limede metaldele såsom olietætninger og luftfjedre; horisontale maskiner passer til større lister og højere output. Tætningsproducenter, der skifter fra kompression til injektion, ser ofte, at arbejdsomkostningerne falder mærkbart på de samme varenumre. Af den grund er vores lodret eller vandret gummiindsprøjtningsmaskine er bygget med hurtig materialeskift og gentagelig skudkontrol i tankerne.
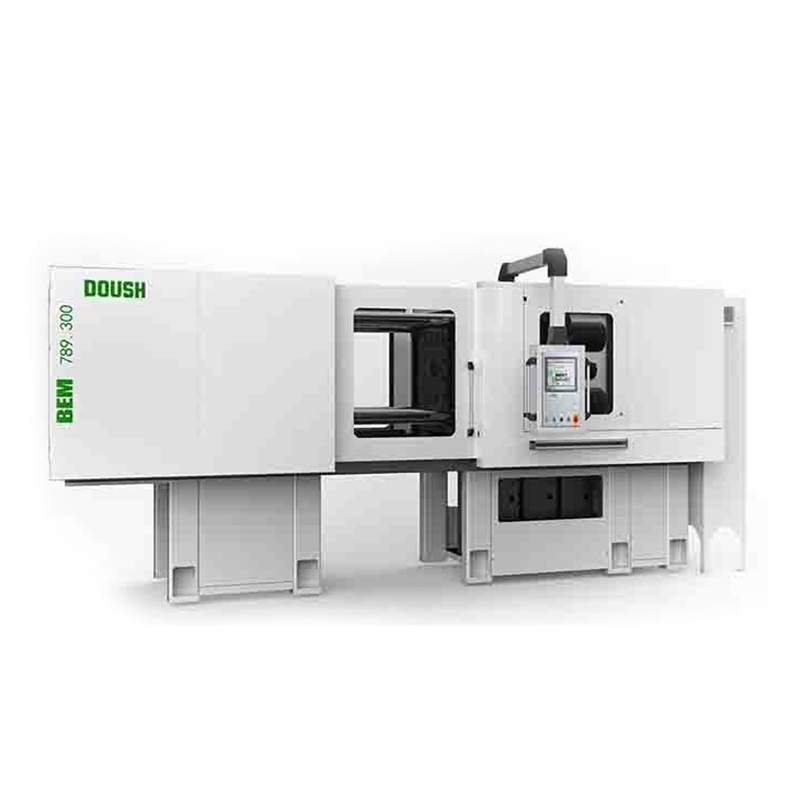 Brugerdefineret lodret/vandret gummiinjektionsmaskine Producenter, leverandører Det er en teknologi til fremstilling af gummistøbte produkter. Det bruges hovedsageligt til produktion af gummistøbte produkter, såsom e... Se produkt →
Autoklaver og kontinuerlige hærdningslinjer
Lange profiler, slanger og kabler kan ikke passe mellem flade plader. Disse produkter hærder inde i autoklaver fyldt med højtryksdamp, eller på kontinuerlige linjer, der kombinerer ekstrudering med mikrobølge-, varmluft- eller saltbadsopvarmning. I disse systemer bestemmes produktionshastigheden af længden af varmezonen og nøjagtigheden af dens temperaturkontrol snarere end af pressetonnage.
| Maskintype | Typiske produkter | Cykluskarakteristika | Hovedfordel |
|---|---|---|---|
| Kompression Tryk | Pakninger, puder, skosåler | Minutter pr. cyklus, batch-orienteret | Lave formomkostninger, fleksibilitet |
| Vakuumpresse | Præcisionstætninger, limede indsatser | Lidt længere på grund af evakuering | Færre luftdefekter, ensartet tæthed |
| Injektionsmaskine | O-ringe, stik, højvolumendele | Hurtig skud og helbredelsescyklus | Gentagelighed, mindre flash, lav arbejdskraft |
| Autoklave eller kontinuerlig linje | Slanger, kabler, profiler | Kontinuerlig eller batch efter belastning | Lange længder hærdes ensartet |
Sådan vælger du den rigtige vulkaniseringsmaskine
Valg af presse starter fra den færdige del, ikke fra et produktkatalog. Besvar fem spørgsmål, før du anmoder om et tilbud.
- Hvad er det projekterede areal af din største del? Pressetonnage er lig med projiceret areal ganget med støbetryk. En 400 mm x 400 mm del dækker 0,16 m²; ved 25 MPa skal den bruge 4,0 MN, omkring 408 tons. Tilføjelse af en margin på 10-15 procent fører til en presse på 450-500 tons.
- Hvad er den maksimale hærdningstemperatur, som din blanding har brug for? Hvis databladet anmoder om mere end 200 °C, skal du undgå lavtryksdampopvarmning og i stedet vælge elpatron eller varmolieopvarmning.
- Hvor mange hulrum vil formen bære? Forme med flere hulrum afslører enhver ujævn pladetemperatur med det samme, så anmod om en temperaturensartethedsmåling ved arbejdstemperatur, ikke kun ved tomgang.
- Indeholder dine dele indsatser eller har du brug for vakuum? Bondede tætninger, olietætninger og luftfjedredele drager næsten altid fordel af vakuum- eller indsprøjtningsmaskiner.
- Hvad er dit produktionsvolumen pr. skift? Kompressionsstøbning holder værktøjsomkostningerne lave; Sprøjtestøbning giver cyklustid og arbejdsbesparelser, når volumen vokser.
Stop ikke ved tilbudsprisen. Budgetter for en testkørsel med dit eget stof, og bekræft, hvordan leverandøren måler pladetemperatur og parallelitet inden forsendelse. Vi har brugt mere end 15 år på at bygge blandere, møller, præformere og hærdepresser, og hver enhed, vi leverer, testes for temperaturensartethed og trykstabilitet før pakning. Hvis du er usikker på, hvilken kategori der passer til dine produkter, så gå gennem vores komplet maskinkatalog og diskuter dine forme med vores tekniske personale inden du bestiller.
| Parameter | Hvorfor det betyder noget | Hvad skal verificeres |
|---|---|---|
| Pladestørrelse | Definerer maksimale formdimensioner | Sammenlign med din største form plus frigang |
| Nominel tonnage | Bestemmer flashtykkelse og deltæthed | Beregn ud fra det projekterede areal; anmode om en testrapport |
| Temperaturområde | Skal dække din forbindelses hærdningsvindue | Bekræft øvre grænse med opvarmningsmargen |
| Temperaturensartethed | Påvirker cykluskonsistens og afvisningsfrekvens | Bed om en 9-punktsmåling ved arbejdstemperatur |
| Dagslys og slagtilfælde | Bestemmer formhøjde og udtagningsplads | Mål mod din tykkeste form |
| Kontrolsystem | Gemmer kuropskrifter og beskytter kvaliteten | Se efter HMI med timere, alarmer og datalogning |
| Sikkerhedshardware | Forhindrer skader under lastning og afformning | Tjek tohåndsbetjeninger, afskærmninger og lysgardiner |
Hvor vulkaniseringsmaskiner bruges: industrieksempler
Vulkaniseringsmaskiner optræder i enhver gummivareindustri. Den røde tråd er behovet for elasticitet, tætningsevne og modstandsdygtighed over for varme eller vejr under virkelige driftsforhold.
- Gummi skosåler og sportsfodtøj: skofabrikker hærder gummiydersåler mod EVA-mellemsåler, og multistationsmaskiner holder linjen kørende. Mange bruger vores fuldautomatisk gummisål pressestøbemaskine
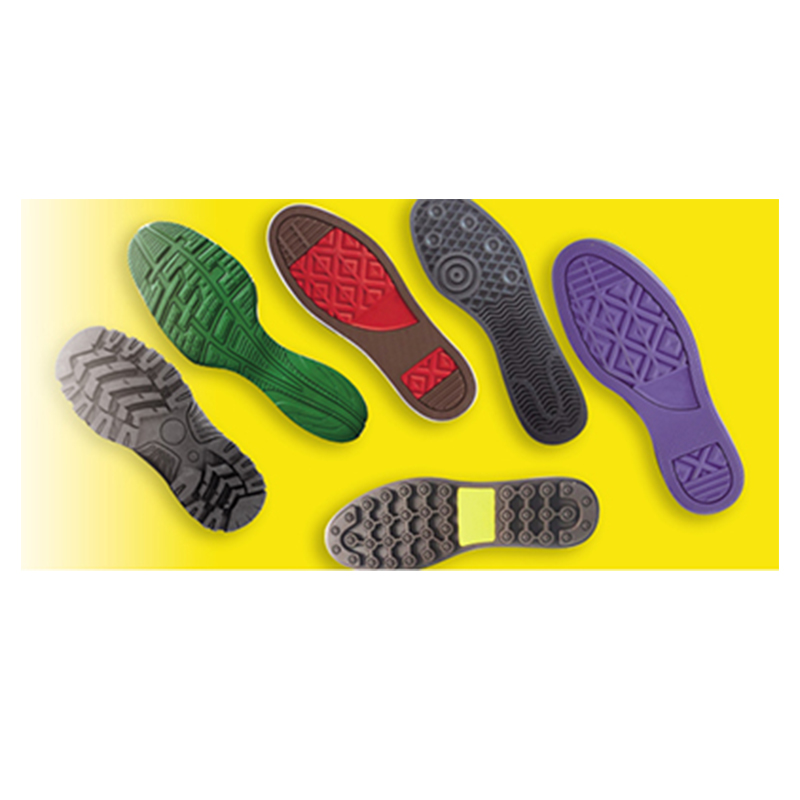 Custom Fuldautomatisk gummisåler pressestøbemaskine Producenter, Suppli Fuldautomatisk gummisål varmpresseformningsmaskine Produktbeskrivelse1. Den automatiske glidende form og formdrejningsstruktur kan røde... Se produkt → at hærde flere såler pr. cyklus med jævn trykfordeling.
- O-ringe og pakninger: disse små dele er afhængige af stram temperaturkontrol og præcis formlukning; vakuumpresser og indsprøjtningsmaskiner dominerer denne kategori.
- Olietætninger og luftfjedre: metalindsatser fyldes, gummi sprøjtes ind eller kompressionsstøbes omkring dem, og bindingen dannes under den samme hærdningscyklus.
- Slanger, profiler og kabelisolering: kontinuerlige linjer eller autoklaver erstatter flade presser.
- Antivibrationsbeslag og ruller: tykke sektioner kræver lange cyklusser og omhyggelige temperaturgradienter.
- Sportsartikler såsom tennisbolde: kuglekernen gennemgår varmehærdning før filtindpakningsstadiet, og der findes komplette linjer til at håndtere denne proces.
Efter hærdning bærer de fleste støbte dele stadig flash ved skillelinjen. Trimning i hånden eller tumbling i et kryogenisk afbrændingskammer renser delen uden at beskadige forseglingsoverfladen. Planlæg dette efterbehandlingstrin sammen med pressevalget, fordi flashvolumen afhænger af formdesign og prespræcision.
Sikkerhed og vedligeholdelse: Hvad enhver produktionsleder bør vide
En vulkaniseringsmaskine kombinerer høj varme, tung hydraulisk kraft og store bevægelige plader. Når den respekteres, leverer den mange års problemfri service; når det ignoreres, kan det skade operatører og ødelægge produktionen i ét skift.
Sikkerhedskrav til enhver presselinje
- Installer tohåndsbetjeningsknapper eller lysgardiner, så pressen ikke kan lukke, mens en operatør rækker ind i formen.
- Brug lockout/tagout-procedurer, før nogen renser plader eller skifter forme.
- Udskift hydraulikslangerne ved første tegn på slid. En fin oliestråle, der lækker under tryk, kan trænge ind i huden og kræver øjeblikkelig lægehjælp.
- Bær godkendte varmebestandige handsker og ansigtsbeskyttelse ved ilægning af emner og fjernelse af hærdede dele.
- Hold formområdet fri for værktøj og sammensatte rester, og deaktiver aldrig en sikkerhedsafbryder for at spare et par sekunder.
En praktisk vedligeholdelsesrytme
- Kontroller pladeparalleliteten månedligt med en måleur, og hold den indenfor 0,05 mm pr meter ; skæve plader skaber ujævn deltykkelse.
- Mål pladetemperaturen over ni punkter hver tredje måned; forvente afvigelse indenfor /-3 °C ved den indstillede temperatur.
- Udskift hydraulikolie og filtre efter tidsplan, typisk hver 2.000 driftstimer , og efterse for vand eller snavs i reservoiret.
- Kalibrer temperatursensorer hver sjette måned; en driftende sensor spilder mere materiale end de fleste mekaniske nedbrud.
- Efterse varmepatroner, olierør og damptætninger under tjeklisten for opstart af skift.
- Afprøv tohåndsbetjeninger, lysgardiner og nødstop ugentligt og hold en skriftlig journal.
Følg denne rytme og en velbygget presse burde køre for 15-20 år . Det er vores erfaring, at for tidlige fejl kan føres tilbage til at købe på prisen alene, springe kontrollen over temperaturensartethed over eller lade hydraulikolie nedbrydes. Fortæl din leverandør om din blanding, skimmel og skiftemønster, og du vil modtage en maskine, der stadig opfylder dit kvalitetsmål fem år efter installationen.
Ofte stillede spørgsmål om vulkaniseringsmaskiner
Hvad er forskellen mellem en vulkaniseringspresse og en gummisprøjtestøbemaskine?
En vulkaniseringspresse, hvilket betyder den klassiske kompressionspresse, hærder et forudplaceret emne inde i en åben form. En injektionsmaskine plastificerer blandingen og sprøjter den ind i en lukket form først, derefter hærder den. Injektion giver kortere cyklusser, mindre flash og bedre hulrumsfyldning, men dens forme koster mere, og opsætningen er mere kompleks.
Hvilken temperatur og hvilket tryk skal en vulkaniseringsmaskine nå?
De fleste gummiblandinger hærder mellem 140 og 200 °C; FKM- og silikonekvaliteter kan have brug for op til 250 °C. Typisk støbetryk på det projicerede delareal er 15-40 MPa , med tykkere eller mere komplekse dele, der kræver højere tonnage.
Hvor lang tid skal gummi vulkanisere i en presse?
Tommelfingerreglen er 3-5 minutter pr. millimeter af fast tykkelse, justeret for blandingens hærdningskurve. En tynd pakning kan hærde på 4-8 minutter, mens en tyk montering kan køre 40-60 minutter. Bekræft altid med en kur-rheometer-test for din specifikke forbindelse.
Hvorfor skal jeg bruge en vakuumvulkaniseringspresse?
Vakuum fjerner luft fra formhulrummet før fuld lukning. Det betyder færre blærer, bedre hjørnefyldning og mere ensartet tæthed, hvilket betyder noget for pakninger, bundne indsatser og dele med kompleks geometri.
Kan én maskine vulkanisere forskellige gummiblandinger?
Ja, så længe maskinens maksimale temperatur dækker hver forbindelses hærdevindue. Hold svovlhærdede og peroxidhærdede materialer adskilt ved at rense formen mellem batcherne, og skift fra en presse til en anden i stedet for at køre uforenelige materialer på samme dag uden en grundig rengøring.
Hvad forkorter en vulkaniseringsmaskines levetid?
De sædvanlige syndere arbejder ud over den nominelle tonnage, kører ujævne stempeltemperaturer uden korrektion, ignorerer hydraulikolies sundhed og springer parallelitetstjek over. En planlagt vedligeholdelsesrutine baseret på driftstimer, ikke kalendermåneder, er den billigste forsikring, du kan købe.

