Gummiblandingsmaskine: Udstyret, der bestemmer batchkvaliteten, før du når formen
Hvis du producerer gummitætninger, O-ringe, fodtøjssåler, slanger eller forbindelser til ekstrudering, fejler en færdig del sjældent på grund af pressen eller formen. Det mislykkes, fordi gummiblandemaskinen leverede en inkonsekvent blanding. Faldende trækstyrke, drivende kompressionssæt, overfladestrømningsmærker og skjult porøsitet går alle tilbage til blanderummet.
En gummiblandemaskine udfører tre opgaver i én cyklus. Det inkorporerer fyldstoffer, aktivatorer og blødgøringsmidler i polymeren; det spreder dem ensartet; og det plastificerer massen til et bearbejdeligt materiale. Maskinen styrer forskydningskraft, temperatur og blandingstid, som tilsammen bestemmer spredningskvalitet, svidningssikkerhed og batch-til-batch-konsistens.
Det praktiske produktionsbenchmark for en godt blandet blanding er en Mooney-viskositetsspredning på ±5 enheder mellem batches og en spredningsvurdering på 4 eller derover på standard 10-punktsskalaen. Hvis din mixer ikke kan holde disse tal, vil ingen nedstrøms presse, ekstruder eller hærdesystem kompensere for det.
Ælter eller åben mølle: Hvilken gummiblandemaskine hører til i hvert procestrin?
Den første købsbeslutning handler om maskintype. De fleste gummiproduktfabrikker har brug for både en æltemaskine under tryk og en to-valse blandemølle, fordi de håndterer forskellige stadier af den samme proces i stedet for at konkurrere om det samme job.
Trykæltemaskine: Den primære blandemaskine
Den tryksatte æltemaskine er arbejdshesten til masterbatch-produktion. Gummi og ingredienser fyldes i et lukket kammer, og et par rotorer ælter materialet under pneumatisk stødtryk. Det lukkede design styrer støv, stabiliserer temperaturen og skaber den høje forskydning, der er nødvendig for at nedbryde polymerkæder og sprede carbon black eller hvide fyldstoffer. To-vingede rotorer er det almindelige valg til almindelige gummivarer; fire-vingede rotorer ændrer forskydningsprofilen og forkorter cyklustiden for mange forbindelser.
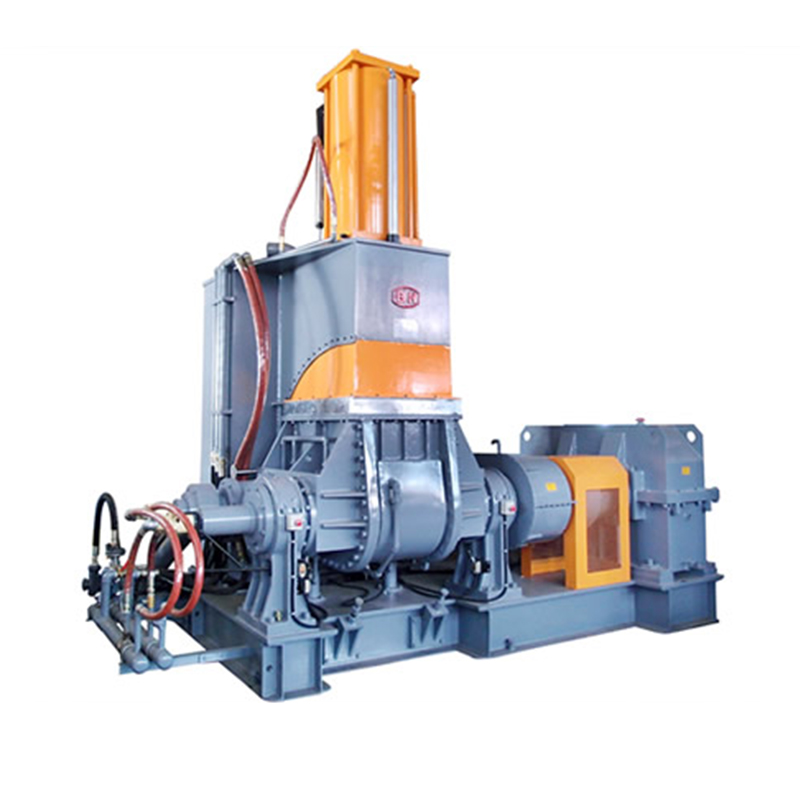 Trykæltemaskine til masterbatch-gummiblanding Denne lukkede maskine giver den høje forskydning, der er nødvendig for at sprede fyldstoffer og nedbryde polymerkæder. Det stabiliserer temperaturen og kontrollerer støv, hvilket gør det vigtigt for at producere ensartet masterbatch før to-valsemøllen. Se produkt →
To-rulle blandemølle: efterbehandling og kurativ tilføjelse
To-valse blandemøllen håndterer det andet trin. Sammensætningen presses mellem to modsat roterende ruller og skæres gentagne gange, foldes og blandes ved en lavere temperatur. Det er her, svovl og acceleratorer tilsættes, fordi disse ingredienser skal forblive under deres svidningsgrænse, indtil blandingen når formen eller ekstruderen. Møllen producerer også en ensartet plade, der føder nedstrømsudstyr såsom en ekstruder eller en koldføde præformer.
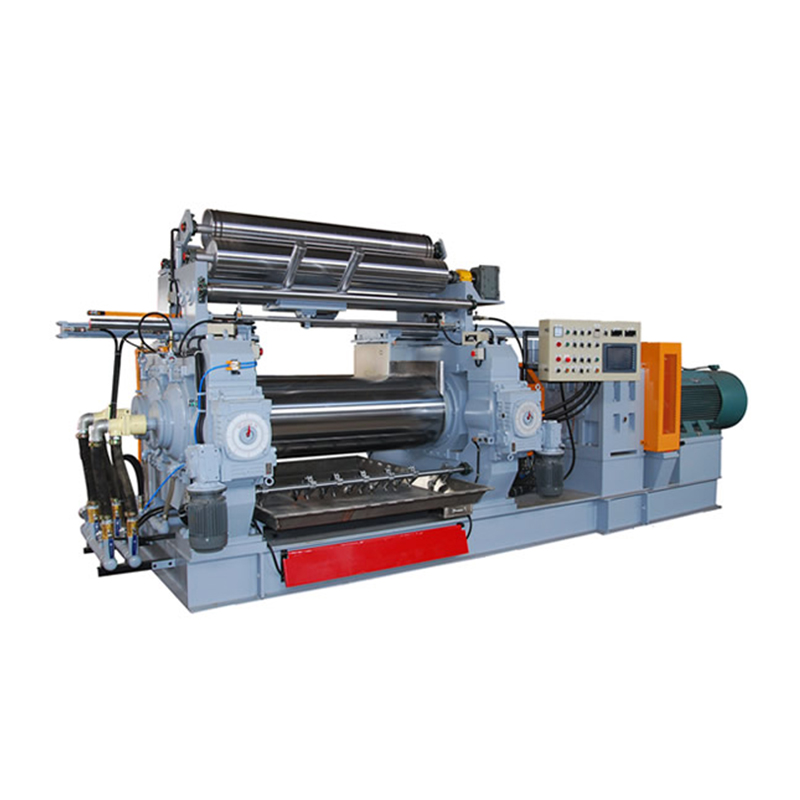 To-rulle blandemølle til endelig sammensat beklædning Efter masterbatch tilsættes svovl og acceleratorer på denne mølle under kontrollerede forhold for at forhindre svidning. Den producerer en ensartet plade til efterfølgende ekstrudere, og dens specifikationer påvirker direkte den endelige kvalitet. Se produkt →
| Feature | Ælter under tryk | To-rulle blandemølle |
|---|---|---|
| Blandekammer | Lukkede og under tryk | Åbne ruller, atmosfæriske |
| Hovedprocesrolle | Masterbatch blanding | Kurativ tilføjelse og belægning |
| Støv- og røgkontrol | Godt | Moderat |
| Output form | Dump batch | Ark eller strimmel |
| Typisk størrelse | 10–110 L kammer | Rullediameter 16-26 tommer |
| Nip-fare | Lav | Høj; kræver bremse og skærme |
Seks specifikationer, der afgør, om en gummiblandemaskine vil fungere for dig
To maskiner kan se identiske ud i en brochure og stadig præstere forskelligt på dit fabriksgulv. Sammenlign disse seks specifikationer i detaljer, før du underskriver ordren.
| Specifikation | Hvad det påvirker | Praktisk rækkevidde |
|---|---|---|
| Kammervolumen | Batchstørrelse og gennemløb | 10–55 L for de fleste fabrikker |
| Fyldningsfaktor | Spredning, temperaturstigning, cyklustid | 0,70-0,85 |
| Rotorhastighed | Forskydningshastighed og blandingseffektivitet | 30-60 o/min |
| Motorkraft | Moment til højfyldstof eller stive forbindelser | 40–90 kW pr. 55 L kammer |
| Rampres | Fyldstofindbygning og komprimering | 0,4-0,8 MPa |
| Kølesystem | Scorch sikkerhed og cyklus tid | Vandkølet jakke plus kernekøling |
Diskuter din faktiske forbindelse med leverandøren. Hvis du behandler højviskose forbindelser som NBR over 60 Shore A, eller bruger tung kønrøgbelastning, skal du vælge en motor i den øvre ende af effektområdet og kontrollere, at kølekanalerne er dimensioneret til kontinuerligt skifteholdsarbejde.
Hvorfor to fabrikker med den samme gummiblander får forskellige resultater
To anlæg kan køre den samme model af blandemaskine og stadig producere forskellig sammensatte kvalitet. Forskellen kommer fra procesdisciplin: fyldningsfaktor, afgangstemperatur, blandingssekvens og vejningsnøjagtighed. Disse fire faktorer tegner sig for de fleste blandingsfejl, der ses ved normal produktion.
| Problem | Typisk årsag | Praktisk rettelse |
|---|---|---|
| Svidning (forbehandling) | Afgangstemperatur for høj eller cyklus for lang | Reducer rotorhastigheden; lavere kølevandstemperatur; forkorte cyklus |
| Dårlig spredning | Lav fill factor, low ram pressure, short mixing time | Forøg batchvægt; hæv ramtrykket; forlænge blandingstiden |
| Holder sig til rotorer | Høj temperatur, lav fyldfaktor, visse polymerkvaliteter | Drop batch temperatur; juster fyldfaktor til 0,75-0,80; tilføje slipmiddel |
| Batch-til-batch variation | Manuel vejefejl, temperaturdrift | Brug automatisk små-kemisk batching; kalibrere temperaturfølere |
Vejningsnøjagtighed er grundlaget. En fejl på 1 til 2 gram i en hærder kan ændre vulkaniseringshastigheden nok til at forvandle en hel batch til skrot. Fabrikker, der stadig er afhængige af manuel vægtvejning, kan eliminere denne risiko med en automatiseret veje- og fodringslinje; den mixer opstrøms udstyr artiklen på dette websted forklarer det typiske layout.
Match gummiblandemaskinen til din produktlinje, ikke kun til brochuren
Den rigtige blandingspakke afhænger af de produkter, du laver. Her er hvordan blandeudstyr typisk vælges til fire almindelige gummiproduktkategorier.
EVA og gummisåler
Skosålsfabrikker kører en æltemaskine til at forberede masterbatch ved en stramt kontrolleret temperatur, og brug derefter en åben mølle til at fjerne materiale til støbning. EVA-forbindelser kræver et snævert temperaturvindue, fordi tværbindings- og skummende reaktioner er følsomme over for termisk historie. Temperaturkontrol betyder mere end rotorhastighed for denne applikation.
O-ringe og tætninger
O-ring- og tætningsproduktion kræver fin fyldstofdispersion, fordi udispergerede agglomerater bliver lækagebaner i det støbte produkt. Brug en æltemaskine med en fyldningsfaktor tæt på 0,80, hold stødtrykket i den højere ende, og tilfør derefter batchen til en koldfremføringspræformator, der bevarer dimensionsnøjagtigheden i hvert emne.
Slanger og ekstruderede profiler
For ekstruderede produkter er kontamineringskontrol prioriteret. A varmfoder gummi si placeret nedstrøms for æltemaskinen fjerner urenheder og forbedrer materialets renhed, før blandingen kommer ind i ekstruderskruen.
Højvolumen produktion
Anlæg, der producerer 10.000 eller flere dele pr. skift, bør parre æltemaskinen med en batch-off køleenhed og et automatisk fodringssystem. Dette forhindrer blanderen i at vente på manuel håndtering og holder en kontinuerlig strøm af afkølet, stablet blanding klar til næste trin.
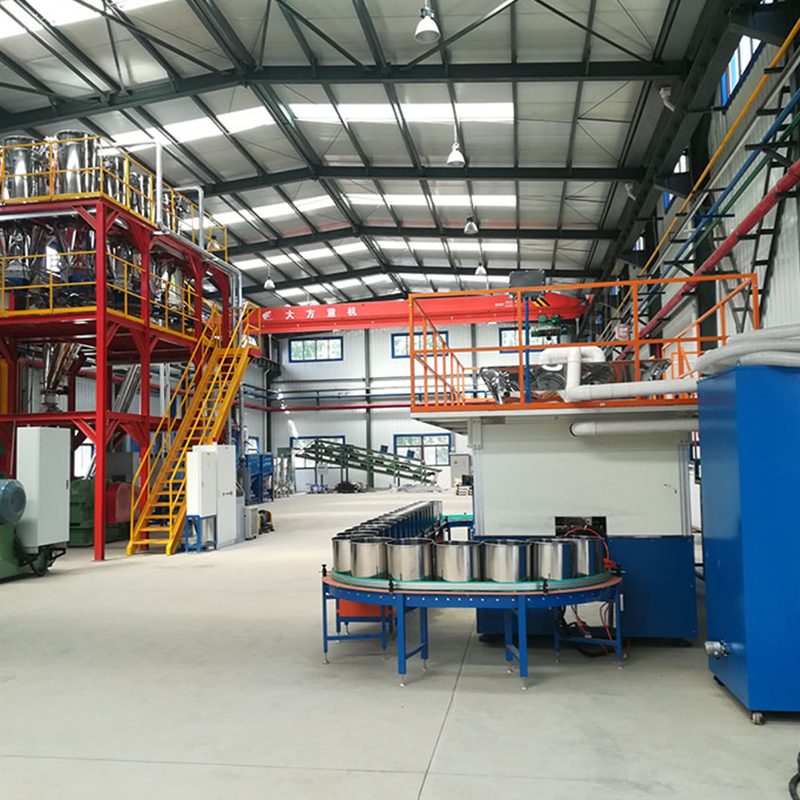 Opstrømsudstyr til doserings- og fodringsblandere Dette system automatiserer opbevaring, vejning og tilførsel af råvarer direkte til den interne blander. Det sikrer kontinuerlig, støvkontrolleret drift til højvolumenproduktion og reducerer manuel håndtering. Se produkt →
Vedligeholdelse og sikkerhed: Hvad slides på en gummiblandemaskine
Gummiblandingsudstyr fungerer med slibende carbon black, fin zinkoxid og højt drejningsmoment hvert skift. Slid er ikke et spørgsmål om, men hvornår. En planlagt vedligeholdelsesplan holder kvaliteten stabil og forlænger maskinens levetid.
- Rotorer og kammervæg: afstanden mellem rotorspidsen og kammervæggen øges med slid. Tjek det med en følemåler hvert halve år. Overskydende clearance giver dårlig spredning og længere blandecyklusser.
- Støv stopper: disse tætninger forhindrer pulver i at undslippe langs rotorakslerne. Udskift dem, før der opstår synlig lækage, fordi lækkede ingredienser ændrer sammensætningsforholdet.
- Smøring: brug oliekvaliteten specificeret af maskinbyggeren til gearkassen og lejerne. At erstatte en anden kvalitet kan spare penge på papiret, men vil koste mere i slid.
- Kølesystem: kalkaflejringer reducerer varmeoverførslen. Hvis afgangstemperaturen stiger over uger, skal du kontrollere kølekanalerne for skalering, før du giver procesindstillingerne skylden.
- Sikkerhedsanordninger: enhver åben mølle skal have en nødstopstang og en bremse, der stopper valserne inden for den angivne tid. De tryksatte æltemaskiner skal have en tragtlås og en hydraulisk sikkerhedsventil, der udløser trykket øjeblikkeligt.
Ofte stillede spørgsmål om gummiblandemaskiner
Hvad er forskellen mellem en æltemaskine under tryk og en åben blandemølle?
Den tryksatte æltemaskine er en lukket intern blander, der udfører hovedarbejdet med at inkorporere og sprede fyldstoffer i polymeren. Den åbne blandemølle er en blotlagt to-vals maskine, der bruges til at tilsætte hærdemidler ved en lavere temperatur og til at forme blandingen til en plade. De fungerer som et par i en typisk blandingslinje.
Hvordan bestemmer jeg batchstørrelsen af en æltemaskine?
Batchvægt er lig med kammervolumenet ganget med fyldfaktoren og sammensætningens densitet. For en 55 L æltemaskine med en fyldfaktor på 0,75 og en massefylde på 1,15 g/cm³ er batchvægten omkring 47 kg. Tjek tætheden af din specifikke forbindelse, fordi materialer med høj fyldstof vejer mere pr. liter.
Hvad er den normale fyldningsfaktor for en gummiblandemaskine?
De fleste æltemaskiner kører ved 0,70 til 0,85. Højere værdier forbedrer gennemløbet, men øger temperaturen og drejningsmomentet. EVA og bløde forbindelser kan løbe tæt på 0,80 til 0,85; stive forbindelser med høj hårdhed skal muligvis forblive tættere på 0,70 for at undgå overbelastning af motoren.
Hvordan forhindrer jeg svidning under blanding?
Hold udledningstemperaturen under brændingstemperaturen for din blanding, brug en to-trins blandingsproces til at tilføje hærdemidler på en kølig mølle, og kontroller, at kølevandskanalerne er rene, og at den indgående vandtemperatur forbliver under 30°C.
Kan jeg bruge én blandemaskine til forskellige gummier såsom silikone og EVA?
Ja, men du skal ændre rotorhastighed, temperaturprofil og blandingstid for hvert materiale. Silikone kan krydskontaminere andre forbindelser, så dediker en maskine til silikone eller kør grundige udrensningscyklusser med en rensemasse mellem materialeskift.
Hvilket opstrømsudstyr forbedrer blandingsprocessen?
Automatiske små-kemiske batchsystemer, kønrøgs-vejesystemer og overliggende fodringstransportører reducerer manuelle fejl og forkorter indlæsningstiden. Disse enheder kaldes under ét mixer upstream-udstyr, og de er den mest effektive måde at stabilisere batch-til-batch-konsistensen i en gummiblandingslinje.

